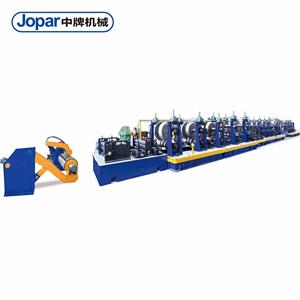
Apa yang Membuat Pabrik Pipa Baja Besar Benar-Benar Berstandar Industri?
Anda berdiri di lantai pabrik pukul 2 pagi, menyaksikan pipa berdiameter 24 inci merayap keluar dari mesin pengukur ukuran dengan kecepatan setengahnya. Pesanan seharusnya sudah selesai minggu lalu. Pelanggan mengancam akan memberikan penalti. Dan tim perawatan Anda baru saja memberi tahu Anda bahwa bantalan penggerak utama membutuhkan waktu 8 jam lagi untuk diganti. Anda memiliki pabrik pipa baja "besar"—tetapi bukan kelas industri. Jadi, apa yang membedakan pabrik pipa baja besar kelas industri sejati dari yang hanya berpura-pura? Jawabannya bukan hanya diameter atau tonase. Ini adalah integrasi rekayasa dari waktu operasional, presisi, dan skalabilitas. Dalam pembahasan mendalam ini, kita akan mengupas tiga masalah utama yang menghantui produsen pipa besar, solusi teknis yang menghilangkannya, dan bukti nyata dari pabrik-pabrik yang berhasil. Pada akhirnya, Anda akan tahu persis apa yang harus dicari—dan bagaimana menghindari kejutan pukul 2 pagi.
Masalah Utama 1: Waktu Henti yang Tidak Terencana Akibat Kontrol dan Drive yang Usang
Bayangkan sebuah pabrik yang menjalankan jalur API 5L X70 berukuran 16 inci. PLC-nya adalah model lama yang sudah berusia satu dekade tanpa diagnostik jarak jauh. Ketika sensor jarak pada pelacak sambungan las rusak, seluruh jalur berhenti. Operator menghabiskan 45 menit untuk melakukan pemecahan masalah dengan multimeter karena HMI tidak memberikan kode kesalahan. Sementara itu, tungku pemanas ulang masih membakar gas, dan akumulator terus terkuras. Hasilnya: 90 menit kehilangan produksi, $18.000 dalam energi dan tenaga kerja yang terbuang, dan pengiriman yang tertunda yang memicu denda $50.000. Selama setahun, hanya tiga kejadian seperti itu dapat menghapus 5% pendapatan pabrik.

Lebih buruk lagi, penggerak yang sudah usang menyebabkan fluktuasi kecepatan yang berdampak pada seluruh proses. Variasi 2% pada kecepatan penggerak utama dapat menyebabkan variasi ketebalan dinding sebesar ±0,3 mm—cukup untuk gagal memenuhi toleransi API dan memerlukan pengerjaan ulang atau pembuangan. Untuk pabrik yang memproduksi 50.000 ton per tahun, itu berarti kerugian hasil produksi sebesar $750.000.
Masalah Utama 2: Ketebalan Dinding dan Kualitas Pengelasan yang Tidak Konsisten
Pipa baja berukuran besar—terutama untuk industri minyak dan gas—membutuhkan toleransi ketebalan dinding dalam ±5% dan integritas sambungan las yang lolos uji ultrasonik 100%. Namun, banyak pabrik mengandalkan pemeriksaan ketebalan manual setiap 30 menit. Di antara pemeriksaan tersebut, ketebalan strip dapat bergeser karena keausan rol atau perubahan suhu. Pada saat operator menyadarinya, 200 meter pipa sudah tidak sesuai spesifikasi. Pengerjaan ulang berarti memotong bagian-bagian tertentu, mengelas ulang, dan menguji ulang—dengan biaya $120 per meter. Satu kali produksi sepanjang 500 meter dengan pengerjaan ulang 10% menambah biaya langsung sebesar $6.000, ditambah penundaan jadwal.
Kualitas pengelasan bahkan lebih penting. Kurangnya pelacakan sambungan secara real-time dan parameter pengelasan adaptif menyebabkan kurangnya fusi atau tembusan panas. Dalam satu kasus, sebuah pabrik di Eropa memiliki tingkat penolakan pengelasan sebesar 3% pada jalur produksi 24 inci. Setiap penolakan membutuhkan pemotongan dan pengelasan ulang, menambah 12 jam waktu henti per minggu dan $200.000 dalam bentuk barang rusak dan pengerjaan ulang setiap tahunnya.
Masalah Utama 3: Pergantian yang Lambat dan Kurangnya Fleksibilitas
Pembeli modern menginginkan jumlah pesanan yang lebih kecil dan pengiriman yang lebih cepat. Namun, pabrik pipa besar konvensional membutuhkan waktu 8–12 jam untuk beralih dari satu diameter ke diameter lainnya. Itu berarti pabrik tidak dapat secara ekonomis memproses pesanan 500 ton untuk pipa 20 inci diikuti oleh pesanan 300 ton untuk pipa 24 inci. Hasilnya: persediaan besar ukuran standar atau kehilangan pesanan kepada pesaing yang dapat beradaptasi. Sebuah pabrik di Amerika Utara melaporkan kehilangan bisnis senilai $2,5 juta setiap tahun karena proses peralihan terlalu lambat.
Dan bukan hanya perubahan diameter—perubahan ketebalan dinding dan mutu memerlukan konfigurasi ulang bagian pembentukan dan pengelasan. Tanpa peralatan yang dapat diganti dengan cepat dan kontrol berbasis resep, operator menghabiskan waktu berjam-jam untuk menyesuaikan rol dan parameter pengelasan secara manual. Biayanya: 15% dari waktu produksi yang tersedia hilang karena pergantian.
Solusi: Merekayasa Mesin Penggilingan Kelas Industri
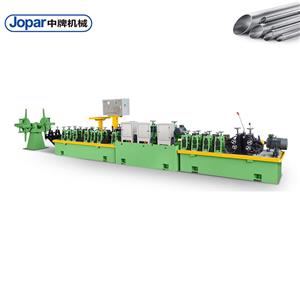
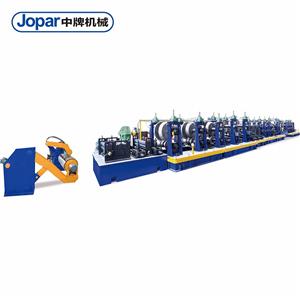
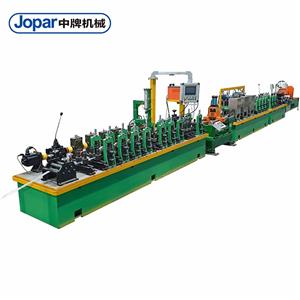
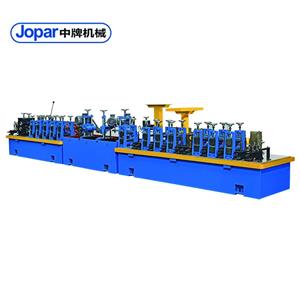
Jadi bagaimana cara mengatasinya? Semuanya dimulai dengan arsitektur kontrol yang dibangun untuk diagnostik dan pemeliharaan prediktif. Di Foshan Jopar Machinery Co., Ltd, kami mengintegrasikan PLC Siemens S7-1500 dengan I/O jarak jauh dan dasbor berbasis cloud. Setiap sensor dan penggerak memiliki skor kesehatan. Ketika tanda getaran bantalan berubah, sistem akan memberi tahu bagian pemeliharaan 72 jam sebelum terjadi kegagalan. Hal itu saja sudah mengurangi waktu henti yang tidak direncanakan hingga 70%.
Untuk ketebalan dinding, kami menggunakan pengukur laser di pintu masuk dan keluar bagian pembentukan, yang dipadukan dengan kontrol loop tertutup pada celah rol. Sistem ini mengambil sampel 1.000 kali per detik dan menyesuaikan tekanan hidrolik secara real-time. Hasilnya: toleransi ketebalan dinding dijaga hingga ±3%, jauh di dalam API 5L. Untuk kualitas pengelasan, kami menerapkan pelacakan sambungan dengan kontrol tegangan busur dan parameter pengelasan adaptif yang menyesuaikan dengan ketebalan dan kecepatan strip. Pelanggan kami melihat tingkat penolakan pengelasan turun di bawah 0,5%.
Kecepatan pergantian produk diatasi dengan kaset rol yang dapat diganti dengan cepat dan HMI berbasis resep. Operator memilih diameter pipa baru dari menu, dan mesin penggiling secara otomatis memposisikan ulang rol, menyesuaikan parameter pengelasan, dan mengatur panjang pemotongan. Waktu pergantian produk turun dari 10 jam menjadi 90 menit. Itulah perbedaan antara menolak bisnis dan mendapatkannya.
| Fitur | Pabrik Konvensional | Pabrik Penggilingan Kelas Industri (Jopar) |
|---|---|---|
| Waktu henti tak terencana (jam/tahun) | 400 | 120 |
| Toleransi ketebalan dinding | ±5% | ±3% |
| Tingkat penolakan pengelasan | 3% | <0,5% |
| Waktu peralihan (diameter) | 10 jam | 1,5 jam |
| Tingkat barang rongsokan | 4% | 1,2% |
Studi Kasus Pelanggan: Hasil Nyata dari Mesin Penggilingan Kelas Industri
Kasus 1: Gulf Coast Pipe & Tube, Texas, AS
Produsen menengah ini mengoperasikan pabrik ERW 20 inci untuk barang-barang tubular industri minyak. Mereka mengalami kesulitan dengan tingkat penolakan pengelasan sebesar 5% dan waktu pergantian selama 12 jam. Setelah memasang pabrik pipa baja besar industri Jopar dengan pengelasan adaptif dan kaset penggantian cepat, penolakan pengelasan turun menjadi 0,4% dan waktu pergantian menjadi 2 jam. Manajer pabrik Mike Reynolds mengatakan: “Kami beralih dari kerugian $1,2 juta per tahun akibat barang rusak dan waktu henti menjadi penghematan $1,8 juta—pabrik tersebut balik modal dalam 18 bulan.”
Kasus 2: NordPipe AB, Swedia
Pabrik Eropa ini memproduksi pipa berdiameter besar untuk sistem pemanas distrik. Mereka perlu memenuhi standar EN 10217-2 dengan toleransi ketebalan dinding ±4%. Pabrik lama mereka secara konsisten mencapai ±6%, menyebabkan pengerjaan ulang. Pengukuran laser dan kontrol loop tertutup Jopar menurunkan toleransi menjadi ±2,8%. Manajer produksi Anna Lindqvist mencatat: “Tingkat pengerjaan ulang kami turun dari 8% menjadi 1,5%, dan sekarang kami memenangkan kontrak yang sebelumnya tidak bisa kami menangkan.”
Kasus 3: Shanghai Hengda Steel Pipe, China
Menghadapi persaingan ketat, Hengda perlu mengurangi waktu pergantian produksi untuk menerima pesanan yang lebih kecil. Sistem pergantian produksi berbasis resep Jopar memangkas waktu pergantian dari 14 jam menjadi 90 menit. Dalam setahun, mereka meningkatkan volume pesanan sebesar 30% tanpa menambah shift kerja. Direktur Operasi Li Wei berkomentar: “Fleksibilitas ini memberi kami keunggulan kompetitif—kami sekarang dapat menjalankan produksi dalam jumlah kecil, bahkan sekecil 200 ton, dengan menguntungkan.”
Kasus 4: Emirates Steel Pipes, UEA
Produsen ini memasok pipa API 5L ke Timur Tengah. Waktu henti yang tidak terencana menelan biaya $250.000 per bulan. Sistem pemeliharaan prediktif Jopar dengan pemantauan getaran mengurangi waktu henti hingga 65%. Manajer pemeliharaan Ahmed Al-Farsi mengatakan: “Kami beralih dari penanganan masalah mendesak ke perencanaan—waktu operasional kami sekarang 95%.”
Kasus 5: Great Lakes Steel Tube, Ohio, AS
Mereka perlu meningkatkan hasil produksi pipa berukuran 24 inci. Sistem kontrol ketebalan dinding tertutup Jopar mengurangi limbah dari 5% menjadi 1,2%. Insinyur pabrik Sarah Thompson berkomentar: “Kami menghemat $900.000 setiap tahunnya hanya untuk bahan baku saja.”
Aplikasi dan Kemitraan
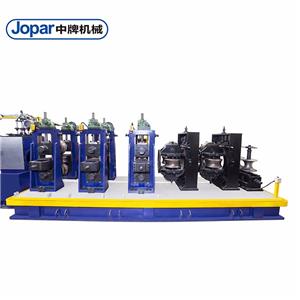
Pabrik pipa baja industri besar dari Jopar melayani aplikasi penting: transmisi minyak dan gas (API 5L), air dan air limbah (AWWA C200), pemancangan struktural (ASTM A252), dan pemanasan distrik (EN 10217). Pabrik kami memproduksi diameter dari 16 hingga 64 inci dengan ketebalan dinding hingga 25 mm.
Kami bermitra dengan produsen baja dan perusahaan EPC terkemuka. Misalnya, kami memasok divisi Eropa Tata Steel dengan mesin penggilingan 48 inci untuk fondasi pembangkit listrik tenaga angin lepas pantai. Kolaborasi kami dengan perusahaan minyak besar di Timur Tengah mencakup mesin penggilingan ERW 24 inci untuk pipa saluran. Dan kemitraan berkelanjutan kami dengan distributor Amerika Utara memastikan layanan lokal dan suku cadang dalam waktu 24 jam. Hubungan ini dibangun atas dasar rekayasa bersama—kami menyesuaikan sistem penggerak, frekuensi pengelasan, dan otomatisasi agar sesuai dengan metalurgi dan campuran produk setiap klien.
FAQ: Pertanyaan Teknis dari Insinyur dan Pembeli
Q1: Berapa toleransi ketebalan dinding yang biasanya dapat dicapai pada pabrik pipa besar?
A: Dengan pengukuran laser dan kontrol hidraulik tertutup, kami mencapai toleransi ±3% pada ketebalan dinding untuk diameter hingga 48 inci. Ini memenuhi standar API 5L PSL2 dan EN 10217-2. Tanpa kontrol tertutup, toleransi biasanya ±5% atau lebih buruk.
Q2: Bagaimana Anda menangani kualitas pengelasan untuk baja berkekuatan tinggi seperti X80?
A: Kami menggunakan pengelasan frekuensi tinggi solid-state dengan kontrol adaptif daya, frekuensi, dan gaya tekan. Untuk X80, kami merekomendasikan mesin las solid-state 400 kHz dengan pelacakan sambungan secara real-time dan perlakuan panas pasca-pengelasan. Sistem kami secara konsisten mencapai integritas pengelasan sesuai dengan API 5L Lampiran E.
Q3: Berapa waktu peralihan untuk diameter yang berbeda, dan bagaimana cara mencapainya?
A: Sistem kaset ganti cepat kami memungkinkan perubahan diameter dalam 90 menit untuk ukuran hingga 24 inci. Hal ini dicapai dengan set rol yang telah dirakit sebelumnya, penjepitan hidraulik, dan HMI berbasis resep yang secara otomatis mengatur semua parameter. Untuk ukuran yang lebih besar, waktu penggantian kurang dari 3 jam.
Q4: Bagaimana pemeliharaan prediktif mengurangi waktu henti?
A: Kami melengkapi komponen-komponen penting—bantalan penggerak utama, pompa hidrolik, dan transformator pengelasan—dengan sensor getaran dan suhu. Perangkat lunak kami menganalisis tren dan memberikan peringatan ketika parameter menyimpang. Ini memberikan peringatan dini 72 jam, memungkinkan perawatan terencana selama waktu henti terjadwal. Pelanggan melaporkan pengurangan waktu henti yang tidak terencana sebesar 60–70%.
Q5: Dapatkah pabrik Anda menangani proses ERW dan LSAW sekaligus?
A: Tidak, ERW dan LSAW adalah proses yang berbeda. Mesin ERW kami untuk diameter hingga 24 inci, sedangkan mesin LSAW kami menangani diameter 20 hingga 64 inci. Kami menawarkan keduanya, dan dapat mengintegrasikan otomatisasi dan penanganan material bersama untuk mengoptimalkan ruang lantai.
Kesimpulan: Investasikan pada Kualitas Industri, Bukan Hanya yang Berukuran Besar
Pabrik pipa baja besar merupakan investasi modal yang besar. Namun, ukuran saja tidak menjamin profitabilitas. Pabrik kelas industri sejati dirancang untuk waktu operasional yang optimal, presisi, dan fleksibilitas—tiga pilar yang mendorong ROI (Return on Investment). Dengan pemeliharaan prediktif, kontrol ketebalan dinding loop tertutup, dan penggantian perkakas yang cepat, Anda mengubah pusat biaya menjadi keunggulan kompetitif. Jangan biarkan kontrol yang ketinggalan zaman dan pergantian yang lambat menentukan margin keuntungan Anda. Unduh whitepaper teknis kami, “Merekayasa Pabrik Pipa Kelas Industri: Panduan untuk Waktu Operasional Optimal, Presisi, dan Fleksibilitas,” atau hubungi teknisi penjualan kami di Foshan Jopar Machinery Co., Ltd untuk konsultasi gratis. Kami akan membantu Anda menentukan pabrik yang beroperasi dengan kecepatan penuh—bahkan pada pukul 2 pagi.